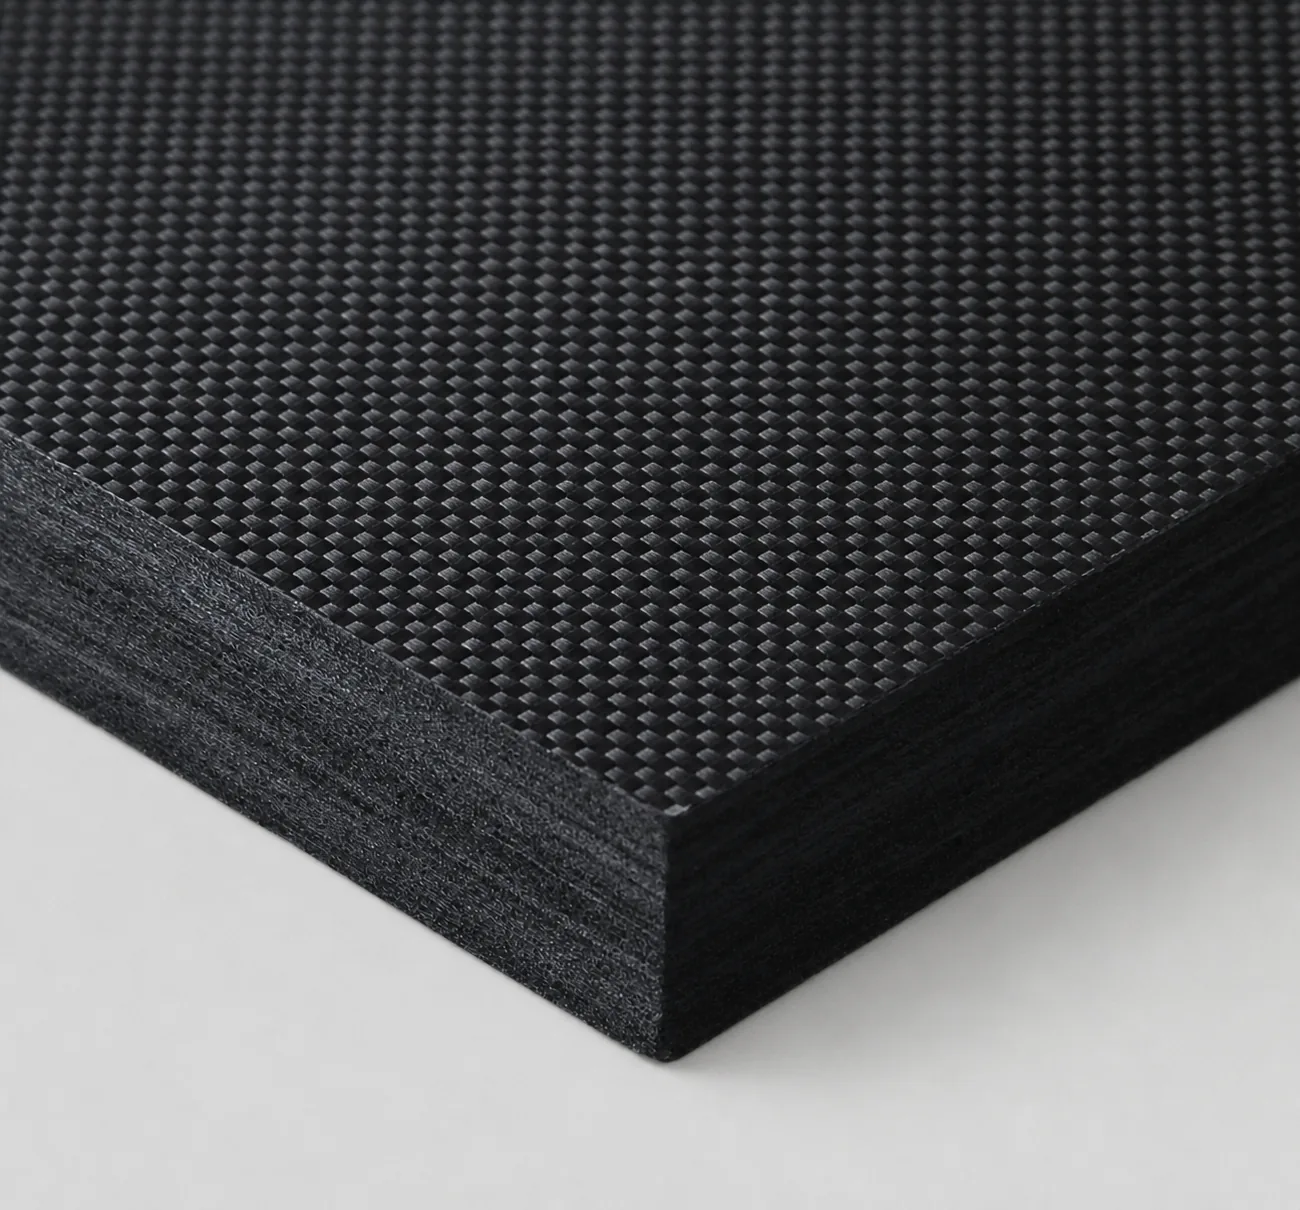
硬氈用於 SiC PVT、12 英寸 CZ 和光纖拉絲等高溫熱場。在 1500–2200°C 的真空或惰性氣氛中,材料需兼顧低導熱、尺寸穩定性、純度和抗氣流沖蝕能力。半導體級產品灰分 < 20 ppm,具體結構與表面處理按爐型和工況選定。
奧億達 CarboniteX® 是少數同時掌握瀝青基短纖一體成型與黏膠基長纖固化成型兩條製程路線的硬氈製造商。配合自產 RefineU® 瀝青前驅體、密度精度 ±0.005 g/cm³ 的濕法工藝、半導體級深度純化(灰分 < 20 ppm),從原料瀝青到 UID 鐳射蝕刻成品全程內部閉環,提供從 SiC PVT 高溫晶體生長到光纖拉絲塔大件圓筒的全規格保溫部件。
一體成型 + 固化成型,覆蓋短纖密度精度與長纖抗熱震兩類需求。
AYD 同時具備瀝青基短纖一體成型(濕法真空模壓)與黏膠基長纖固化成型(軟氈浸漬 + 心軸卷繞固化)兩條獨立產線,可為電阻加熱與感應加熱兩類爐型分別匹配最合適的纖維結構。兩條產線共用碳化、石墨化、深度純化及 UID 數位追溯流程。
瀝青基短纖一體成型(Wet-Laid Integrated Molding)
黏膠基長纖固化成型(Solidified Cylinder Winding)
纖維取向設計.
調控熱場溫度梯度。
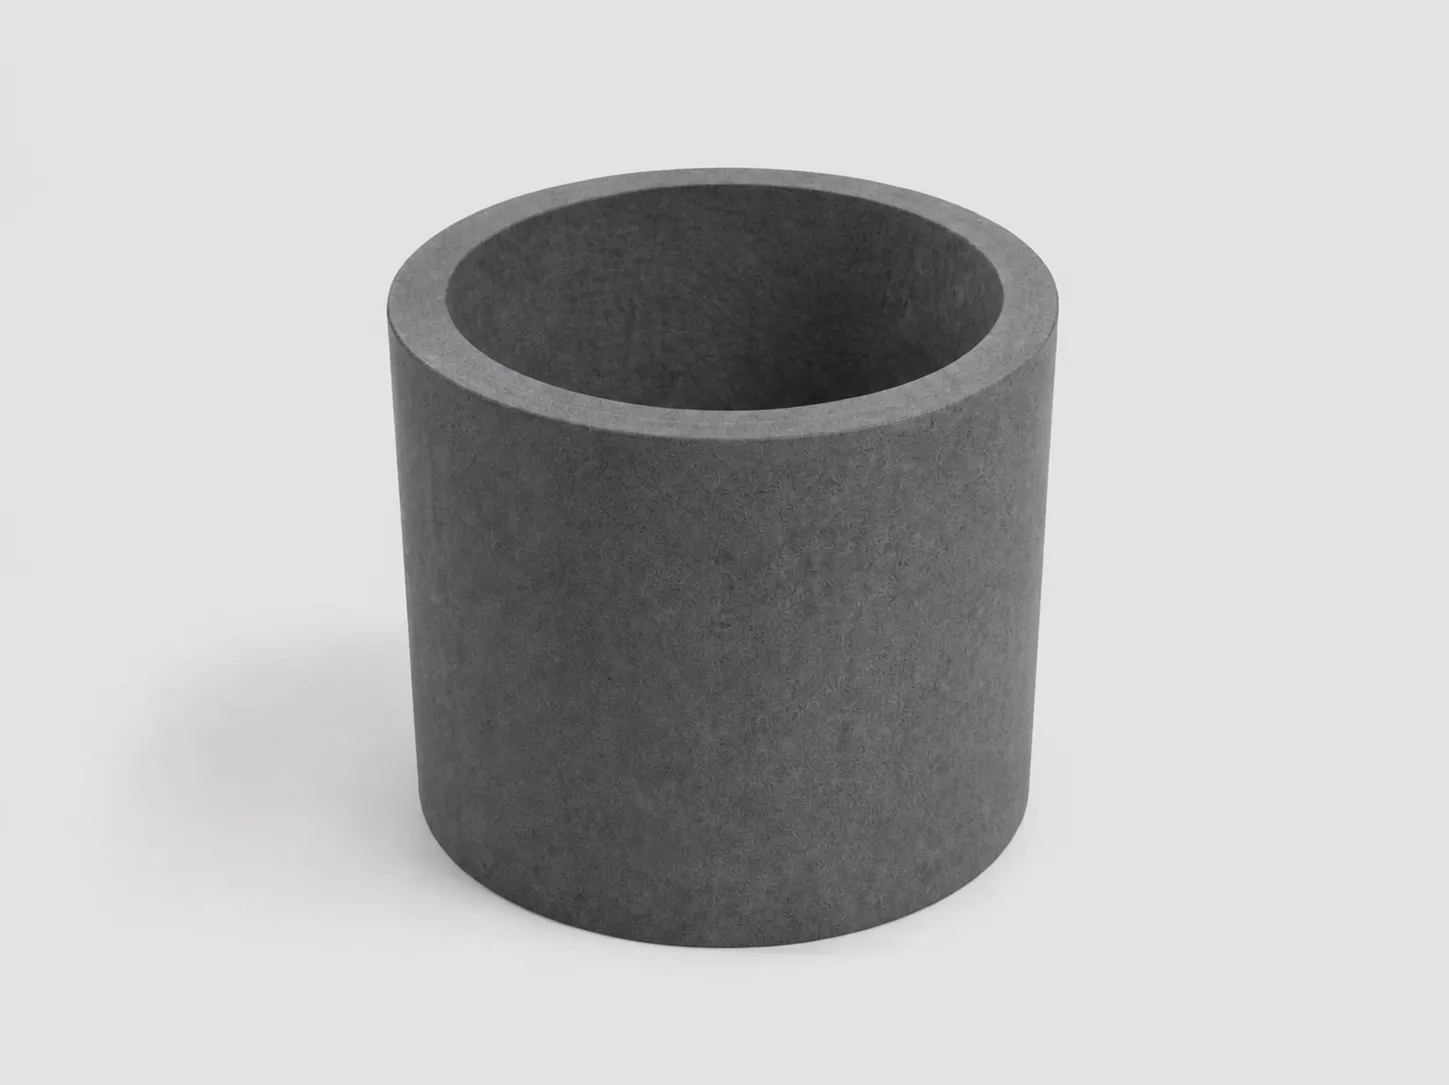
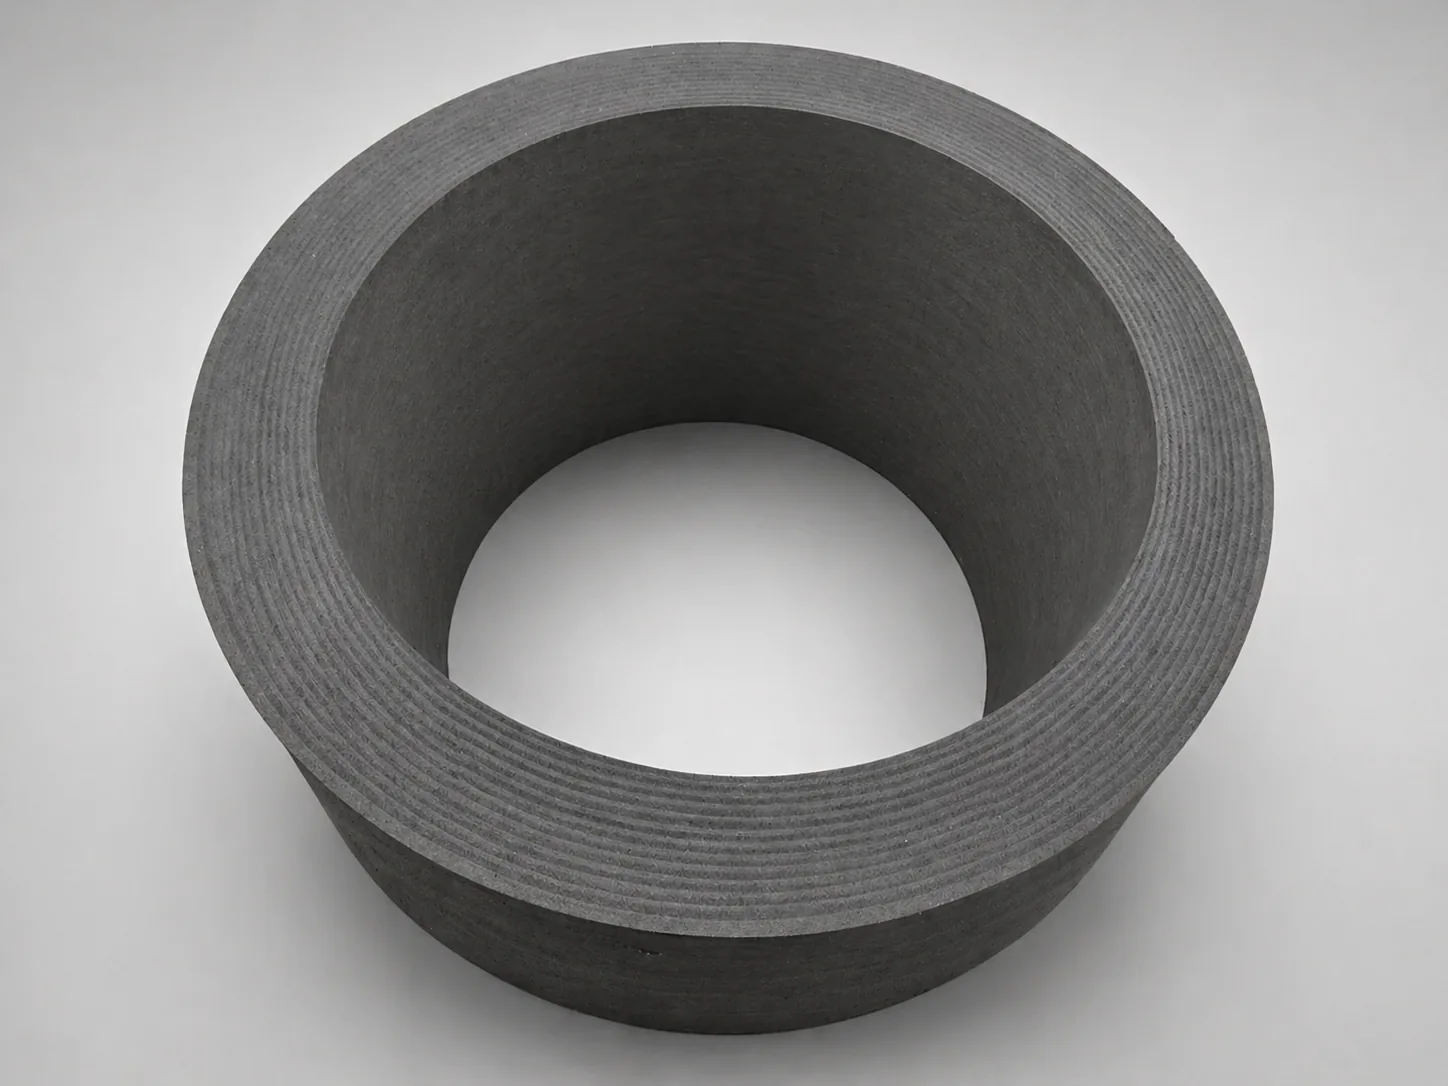
硬氈的工程價值在於纖維方向可被精確控制。在濕法一體成型與卷繞固化兩條工藝中,AYD 都可以讓纖維按客戶熱場需求排列:圓筒形零件中纖維沿圓周方向排列,平板形零件中纖維平行層疊。這兩種取向對應兩種完全不同的導熱路徑。在保溫層中,熱流總是優先沿纖維方向傳播,垂直纖維方向的熱阻顯著更高。這意味著同樣的材料、同樣的密度,纖維方向不同,熱場內部的溫度梯度方向就不同。
圓筒形(Cylindrical)
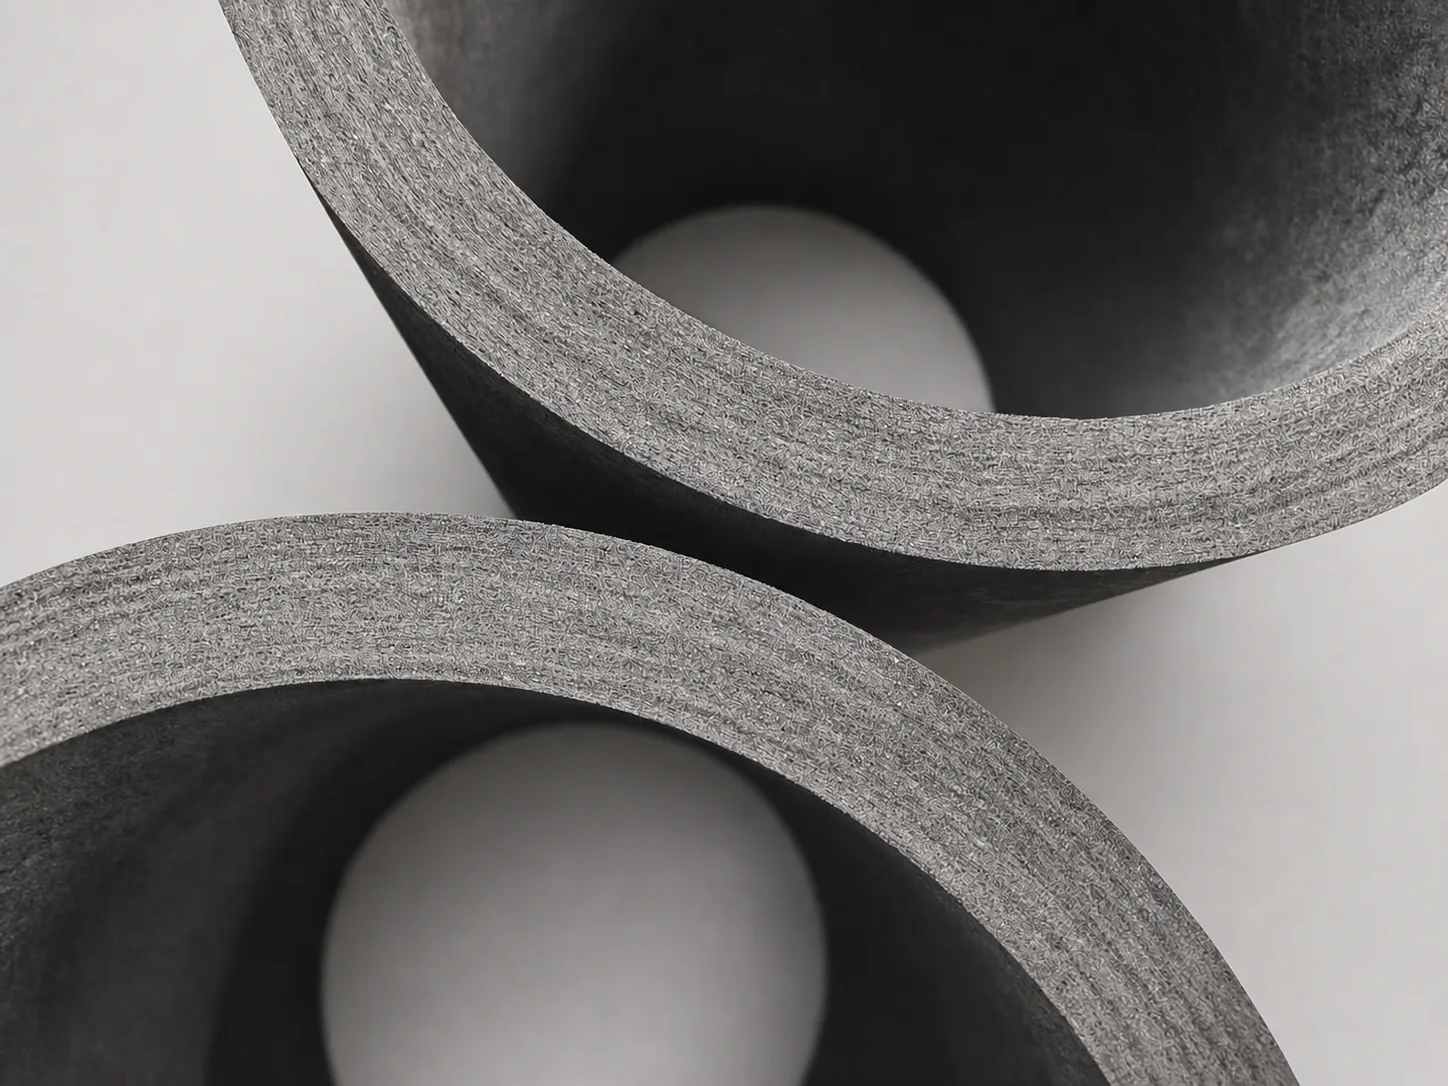
纖維沿圓周方向卷繞。當熱從筒內輻射向外時,必須穿過纖維層(垂直纖維方向),熱阻最大。用於:晶體生長爐的圓筒側壁、SiC PVT 內膽。目標是阻止徑向熱損失,節能增效。
平板形(Plate)
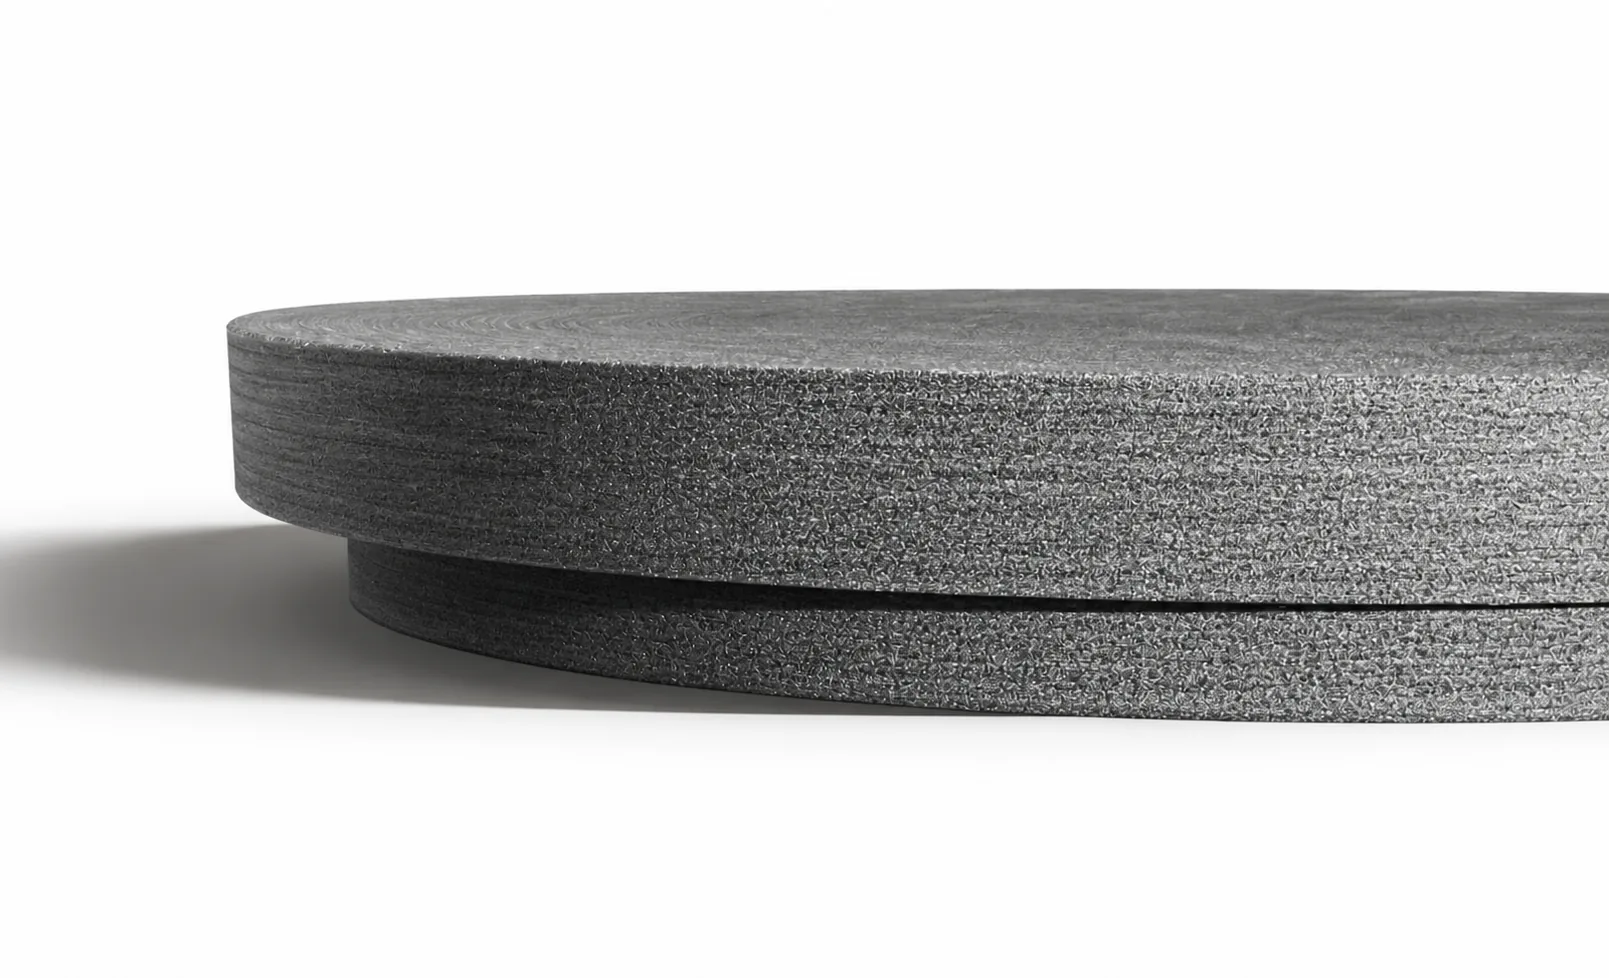
纖維平行層疊。當熱從頂面向底面(或反向)傳遞時,必須依次穿過每一層纖維(垂直纖維方向),層間熱阻最大。用於:爐體頂蓋、底蓋、隔熱碟片。目標是控制熱場上下溫度梯度的形狀與陡度。
三種前驅體與三種純度等級,對應工業及半導體應用。
CarboniteX® 硬氈按前驅體分為瀝青基短纖(IPS)、黏膠基短纖(IRS)、黏膠基長纖(IRL)三類。每類提供標準等級(≤200 ppm)、石墨化等級(≤100 ppm)、半導體級深度純化(<20 ppm)三個純度等級。共享 ±0.005 g/cm³ 密度精度與 UID 全程追溯。下表展示各前驅體的關鍵物性。
IPS瀝青基短纖硬氈(濕法一體成型)· 11 項物性 × 3 等級 展開規格
| 專案 | 單位 | 標準AYD/S | 石墨化AYD/S-G | 半導體級AYD/S-P | 備註 |
|---|---|---|---|---|---|
| 密度 | g/cm³ | 0.14–0.25 | 可客製更高密度 | ||
| 碳含量 | wt% | > 99 | > 99.9 | > 99.99 | |
| 灰分 | ppm | ≤ 200 | ≤ 100 | ≤ 20 | |
| 導熱(700°C) | W/(m·K) | 0.129 | 0.124 | 0.124 | 真空條件 |
| 導熱(900°C) | W/(m·K) | 0.167 | 0.157 | 0.157 | |
| 導熱(1300°C) | W/(m·K) | 0.238 | 0.312 | 0.312 | |
| 導熱(1500°C) | W/(m·K) | 0.266 | 0.346 | 0.346 | |
| 熱膨脹(RT–1000°C) | ×10⁻⁶/K | < 3.5 | |||
| 熱膨脹(RT–2000°C) | ×10⁻⁶/K | < 6.0 | |||
| 抗壓強度 | MPa | ≥ 0.55 | 破壞方向 | ||
| 抗彎強度 | MPa | ≥ 0.69 | 破壞方向 | ||
IRS黏膠基短纖硬氈(濕法一體成型)· 9 項物性 × 3 等級 展開規格
| 專案 | 單位 | 標準 | 石墨化 | 半導體級 | 備註 |
|---|---|---|---|---|---|
| 密度 | g/cm³ | 0.14–0.25 | 可客製更高密度 | ||
| 碳含量 | wt% | > 99 | > 99.9 | > 99.99 | |
| 灰分 | ppm | ≤ 200 | ≤ 100 | ≤ 20 | |
| 導熱(700°C) | W/(m·K) | 0.082 | 0.108 | 0.108 | 真空條件 |
| 導熱(900°C) | W/(m·K) | 0.116 | 0.125 | 0.125 | |
| 導熱(1300°C) | W/(m·K) | 0.183 | 0.270 | 0.270 | |
| 導熱(1500°C) | W/(m·K) | 0.211 | 0.298 | 0.298 | |
| 抗壓強度 | MPa | ≥ 0.55 | 破壞方向 | ||
| 抗彎強度 | MPa | ≥ 0.69 | 破壞方向 | ||
IRL黏膠基長纖硬氈(固化成型)· 9 項物性 × 3 等級 展開規格
| 專案 | 單位 | 標準 | 石墨化 | 半導體級 | 備註 |
|---|---|---|---|---|---|
| 密度 | g/cm³ | 0.14–0.25 | 可客製更高密度 | ||
| 碳含量 | wt% | > 99 | > 99.9 | > 99.99 | |
| 灰分 | ppm | ≤ 200 | ≤ 100 | ≤ 20 | |
| 導熱(700°C) | W/(m·K) | 0.056 | 0.058 | 0.058 | 真空條件 |
| 導熱(900°C) | W/(m·K) | 0.091 | 0.102 | 0.102 | |
| 導熱(1300°C) | W/(m·K) | 0.213 | 0.277 | 0.277 | |
| 導熱(1500°C) | W/(m·K) | 0.251 | 0.329 | 0.329 | |
| 抗壓強度 | MPa | ≥ 0.4 | 破壞方向 | ||
| 抗彎強度 | MPa | ≥ 0.6 | 破壞方向 | ||
所有等級真空條件下最高使用溫度可至 3000°C。除標準等級外,可按客戶製程需求客製更高密度版本(> 0.25 g/cm³)、特殊幾何成型部件、表面塗層(詳見下方"表面塗層處理"章節)。每件成品鐳射蝕刻 UID,關聯前驅體批次、石墨化曲線與 GDMS 純化報告。
8 種表面處理,依氣流速度、化學環境與機械應力選用。
硬氈提供 8 種表面方案,包括未處理、石墨塗層、石墨紙、石墨布、複合表面及 CVD 塗層等。表面處理後可根據純度要求追加二次純化。
| 編號 | 方案 / 命名 | 典型應用與特性 |
|---|---|---|
| 01 | 無表面處理No Treatment | 直接交付硬氈基底。適用於客戶需自行後續塗覆、或工藝環境不需要附加防護的場景。 |
| 02 | 石墨塗層Graphite Coating | 基礎抗沖蝕方案。在氈表面形成緻密石墨層,降低纖維脫落與氣氛侵蝕,兼顧抗沖蝕與成本的通用選項。 |
| 03 | 石墨紙Graphite Paper | 高純腐蝕環境(Cl₂、鹵素氣氛)的常用方案。柔性石墨紙貼合表面,化學惰性強,適合光纖拉絲與 SiC PVT。 |
| 04 | 石墨布Graphite Cloth | 高速氣流場景。編織結構提供機械加固與連續表面,承受持續 Ar 氣流沖刷不掉粉。 |
| 05 | 石墨布 + 石墨紙(複合)Graphite Cloth & Graphite Paper | 複合方案。石墨布提供機械韌性,石墨紙提供氣密化學惰性,適合既有機械應力又有腐蝕性氣氛的複雜工況。 |
| 06 | 碳碳板Carbon-Carbon Plate | 高機械應力場景。C/C 表層將硬氈升級為半結構件,可承受裝卸操作、震動和長期負載,是更高等級的表面工程方案之一。 |
| 07 | CVD 塗層CVD Coating | 化學氣相沉積塗層(SiC / 熱解碳 PYC 等)。面向半導體級高純場景,提供緻密表面屏障,進一步降低雜質遷移風險。 |
| 08 | 其他客製Others / Custom | 客戶工藝有特殊需求時,可提供客製塗層方案(多層複合、表面圖案化、區域性加厚等)。需 24 小時內完成技術評估反饋。 |
表面方案的選型本質上是工藝環境匹配題,需要客戶提供爐型、氣氛、溫度、運轉週期等參數,由 AYD 工程團隊推薦最合適的組合。半導體級專案支援 24 小時內技術回覆。
半導體級熱場保溫
SiC 晶體生長在 > 2000°C 真空下進行,矽 CZ 在 1450–1600°C 高真空下進行。保溫層中殘留的雜質元素(B、P、Al、Fe)會以蒸氣形式擴散到生長腔,沉積在晶體表面形成晶格缺陷或位錯,直接拉低良品率。CarboniteX® 半導體級(AYD/S-P)灰分 < 20 ppm,TMI 通常 < 10 ppm(GDMS 驗證),降低雜質遷移風險。
SiC PVT 多使用感應加熱,要求保溫材料與爐體電磁場耦合保持可控;短纖一體成型的瀝青基 IPS 是常用選項之一。12 英寸 Si CZ 多使用電阻加熱,要求長壽命與高斷裂韌性以承受長達數百小時的連續生長週期;黏膠基長纖 IRL 固化成型路線更適合這類高韌性需求。AYD 同時供應兩條路線的產品。
實際熱場往往組合使用:圓筒形側壁(纖維圓周方向)阻止徑向熱損失,平板形頂/底蓋(纖維平行層疊)控制軸向溫度梯度。配合外層軟氈纏繞("內硬外軟"配置)可進一步降低徑向輻射熱損,提升爐子能效。
光纖拉絲塔保溫
當代大型商業光纖拉絲爐的保溫圓筒外徑接近 1.7 米。這種尺寸的部件對工藝一體性要求很高,任何分層、拼接縫都可能在長期高溫執行下成為破壞起點。AYD 濕法一體成型工藝支援單件 ø1700 × 1500H × 200T 圓筒、1700 × 1700 × 200T 平板的整體澆築,降低大尺寸部件的分層風險。
拉絲爐內 Ar 氣流速度可達數 m/s,連續運轉數百小時。普通氈材會在持續氣流沖刷下掉粉、脫絮,汙染光纖表面形成機械斷點。CarboniteX® 表面可疊加石墨塗層、石墨紙、石墨布、碳碳板 4 種塗層方案,針對氣流方向、速度、溫度差異化匹配。
工業級高溫爐保溫
金屬注射成型(MIM)燒結爐、真空熱處理爐、硬銲爐等典型工業大爐的內徑常超過 1 米,長度超過 3 米。AYD 硬氈作為最外層圓筒保溫,承擔兩個職責:(1) 維持腔內熱場均勻,(2) 在長迴圈週期下尺寸穩定,避免熱漂移導致工藝一致性下降。
對工業級真空爐,AYD 主推整體硬氈保溫配置。濕法一體成型工藝生產的大件圓筒在 1.7 米外徑下仍保持單件無縫結構,幾何穩定性與同心度均匹配大尺寸爐腔的安裝要求。硬氈的緻密表面對工藝氣體沖蝕有較強抵抗力,跨多個爐次保持尺寸不變形,長迴圈週期下熱場漂移可控。整體結構件安裝一次到位,無鬆散纖維汙染腔體,維護與拆裝均比多層疊裝方案更可靠。
在能效要求特別嚴苛的應用中(如長時間連續運轉的燒結爐),可在整體硬氈圓筒外纏繞一層軟氈作為補充輻射遮蔽層,進一步降低徑向熱損。這是基於整體硬氈主體的可選增配方案,由 AYD 工程團隊根據客戶的能耗目標與運轉週期綜合評估推薦。
-
01
半導體級深度純化
在標準石墨化(灰分 ≤ 100 ppm)基礎上疊加 > 2000°C 真空高溫純化工序,可將灰分降至 < 20 ppm,TMI 典型值 < 10 ppm。GDMS 驗證,針對 B、P、Al、Fe 等關鍵元素重點控制,這些是直接影響 SiC / Si 晶體生長良品率的元素。
-
02
UID 全程追溯
每件成品鐳射蝕刻唯一身份碼(UID),永久關聯前驅體批次、碳化曲線、石墨化記錄、密度變化(4 位小數精度)、GDMS 純化報告、出廠前照片歸檔。從瀝青到成品的"產品護照",支援客戶工程師追溯單件部件的完整數字檔案,純度可被審計。
-
03
大件成型能力
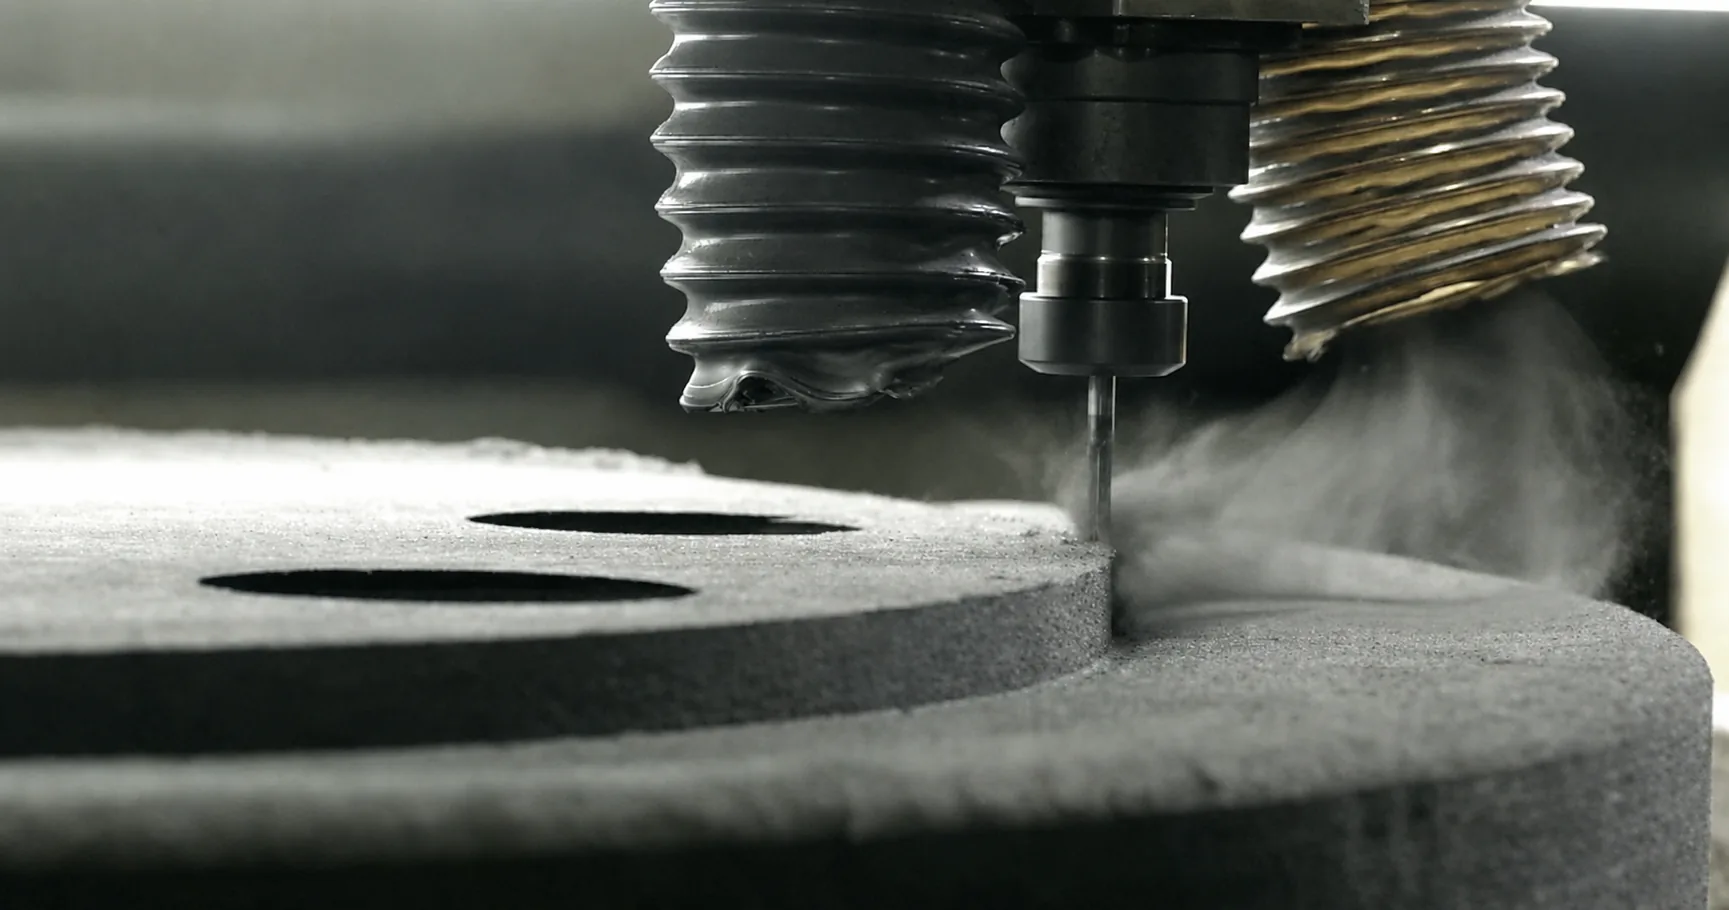
濕法一體成型工藝支援 ø1700 × 1500H × 200T 圓筒、1700 × 1700 × 200T 平板的整體澆築,是當前商業光纖拉絲爐、12 英寸 CZ 大熱場所需的尺寸級別。無分層、無拼接縫,密度精度 ±0.005 g/cm³ 跨批次穩定,降低大尺寸部件的分層與拼接風險。
-
04
表面塗層工程
8 種可選表面方案(無處理 / 石墨塗層 / 石墨紙 / 石墨布 / 石墨布 + 石墨紙複合 / 碳碳板 / CVD / 其他客製),針對不同氣流速度、化學環境與機械應力差異化匹配。表面塗層後追加二次純化以恢復純度,確保表面與基底的幾何與化學一致。
下載
從規格選型到大件客製。
歡迎提供爐型(感應/電阻加熱)、工作溫度、氣氛(真空/Ar/Cl₂)、熱場結構尺寸、純度需求與採購規模。我們的工程團隊將協助確認前驅體類型(IPS/IRS/IRL)、純度等級、幾何成型方案與表面處理。半導體級專案支援 24 小時內技術回覆,覆蓋從製程驗證樣件到批次訂單的交付需求。